
Logistique de production et gestion des flux en atelier
 Matthieu
•
6 août 2026
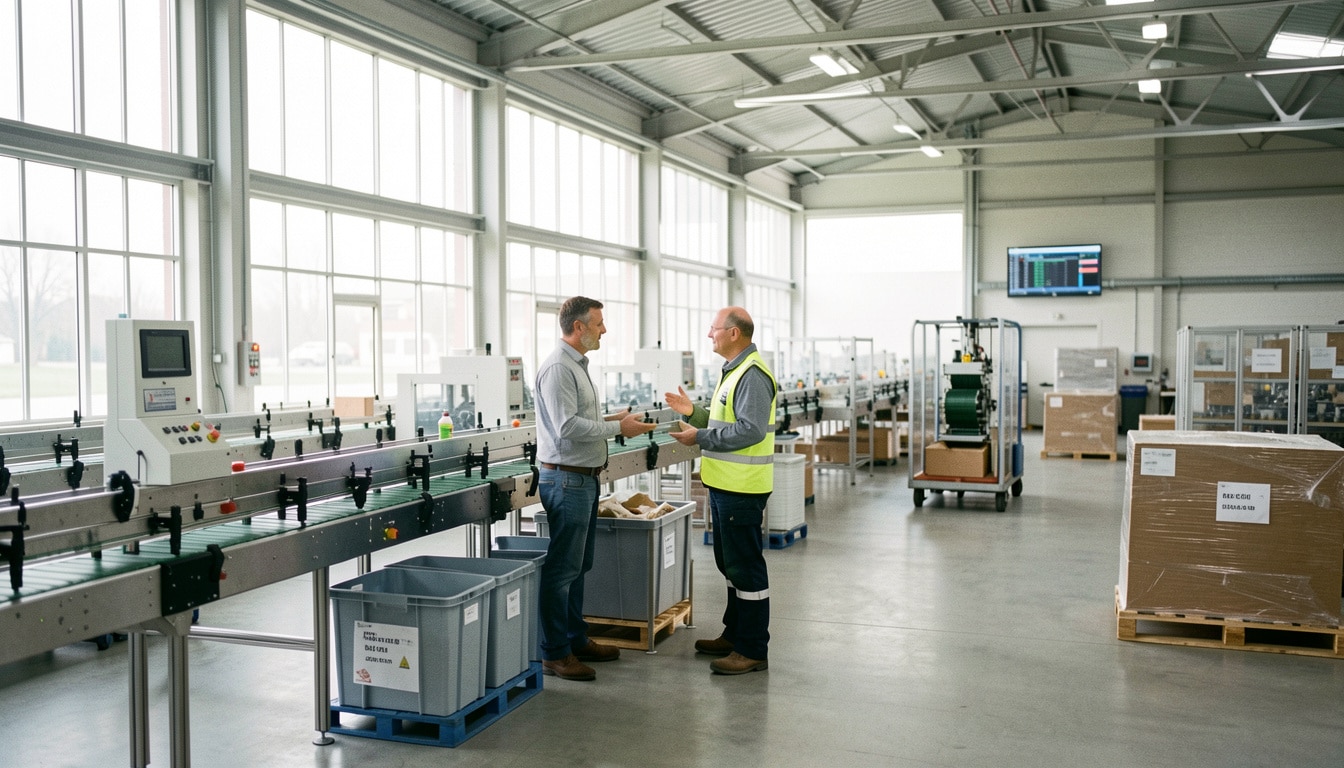
La logistique de production est l’organisation qui permet de faire arriver les bonnes ressources au bon poste, au bon moment, sans bloquer l’atelier. Elle structure les flux, sécurise les approvisionnements et rend la fabrication plus régulière, plus rapide et plus fiable. Dans un site où chaque minute compte, elle assure la continuité des opérations, facilite la coordination entre les équipes et aide à éviter les ruptures coûteuses. Comprendre ce levier, c’est déjà gagner en visibilité sur la performance industrielle et sur les marges de progression possibles.
Dans une entreprise, la logistique de production ne se limite pas à déplacer des pièces : elle relie la planification, les stocks et les besoins réels du terrain. Quand elle est bien pensée, elle permet de réduire les attentes, de fluidifier les postes et de répondre plus sereinement à la demande. Vous allez voir comment elle fonctionne, pourquoi elle change la donne et quelles méthodes concrètes vous pouvez utiliser pour l’optimiser au quotidien.
Comprendre les bases et le rôle de la logistique de production
Ce que recouvre vraiment cette fonction dans l’atelier
La logistique de production désigne l’ensemble des actions qui organisent l’arrivée des matières, des composants et des informations jusqu’aux postes de travail. Sa définition est simple : alimenter l’atelier sans créer de rupture, tout en gardant un rythme cohérent avec la fabrication. Dans un environnement industriel, cette fonction agit comme un chef d’orchestre discret. Elle coordonne l’entreprise, le processus et les moyens pour que chaque produit avance sans attente inutile. C’est une logistique interne, différente du transport externe, mais tout aussi stratégique pour le produit final.
Concrètement, la logistique soutient la production en assurant trois bénéfices majeurs : moins d’arrêts, moins de pertes et plus de régularité. Elle aide aussi l’entreprise à mieux utiliser ses ressources et à sécuriser chaque processus. Imaginez une ligne d’assemblage de 12 opérateurs à Lyon : si les bacs arrivent toutes les 18 minutes au lieu de 30, la production reste fluide et le produit sort sans tension. Cette définition opérationnelle montre bien son rôle industriel, souvent invisible mais décisif.
Pourquoi elle change la continuité des opérations
Quand la logistique fonctionne, la production garde sa cadence, même en cas de variation de demande. Elle permet d’anticiper les besoins, de synchroniser les flux et de limiter les écarts entre le planning et le terrain. Dans une entreprise industrielle, ce lien entre processus et logistique évite les effets domino : un retard de pièce ne bloque plus toute la chaîne. Le résultat est tangible, car le produit avance plus vite et les équipes perdent moins de temps à chercher, attendre ou corriger.
- Définition simple : organiser l’alimentation de l’atelier.
- Rôle dans l’atelier : livrer la bonne ressource au bon poste.
- Différence avec transport et distribution : rester centré sur l’interne.
- Objectif principal : sécuriser le rythme de production.
Faire circuler les flux sans créer de rupture
Dans un atelier, les flux ne concernent pas seulement la matière : ils englobent aussi les pièces, les informations et les priorités de la chaîne. La logistique de production doit donc faire circuler chaque flux sans créer de tension entre l’entrepôt, les postes et le transport interne. Quand tout est synchronisé, une pièce arrive au bon moment, la matière suit le bon trajet et le système reste lisible pour les opérateurs. Cette organisation évite les allers-retours inutiles et limite les erreurs de séquencement.
Les risques de désynchronisation sont connus : un flux mal cadencé peut provoquer une attente, un surplus de matière ou un manque de pièce au poste critique. Dans une chaîne multi-postes, un décalage de 15 minutes suffit parfois à ralentir tout l’atelier. Le système interne doit donc être pensé comme un ensemble cohérent, depuis l’entrepôt jusqu’à la dernière opération. C’est là que la logistique prouve sa valeur, en gardant la circulation stable et lisible.
| Grand flux | Rôle dans l’atelier |
|---|---|
| Matières premières | Alimenter le premier poste sans attente |
| Composants | Préparer l’assemblage et éviter les ruptures |
| Semi-finis | Relier les étapes de la chaîne |
| Informations | Synchroniser le transport interne et les priorités |
- Flux de matières premières : démarrer la fabrication sans retard.
- Flux de composants : sécuriser l’assemblage des pièces.
- Flux de semi-finis : relier chaque étape de la chaîne.
- Flux d’informations : guider le système et les priorités.
Dans un atelier multi-postes, un chariot de matière qui part toutes les 20 minutes peut suffire à stabiliser la chaîne. Le bon rythme de transport réduit les ruptures et améliore la visibilité pour tous.
Sécuriser l’approvisionnement pour alimenter la production
L’approvisionnement est le nerf de la guerre dès qu’une ligne dépend de composants précis. Pour éviter l’arrêt, la logistique doit suivre la demande, surveiller le niveau de stock et tenir compte de la capacité de réception du site. Le juste-à-temps fonctionne bien quand le fournisseur est fiable et que les délais sont stables. À l’inverse, un stock de sécurité protège l’atelier lors des pics ou des retards. L’idée n’est pas de stocker trop, mais de stocker juste ce qu’il faut pour tenir.
Un réapprovisionnement efficace repose sur trois acteurs : le fournisseur, l’équipe terrain et le service approvisionnement. Si le fournisseur livre 48 heures plus tard qu’annoncé, l’alerte doit remonter avant la rupture. Dans une usine de pièces mécaniques à Nantes, un simple seuil d’alerte à 120 unités a permis d’éviter une panne de ligne estimée à 3 800 euros. Ce type de cas montre qu’un approvisionnement bien piloté protège directement la capacité de fabrication.
Anticiper les besoins sans surcharger l’entrepôt
Anticiper ne veut pas dire accumuler. Il faut lire la demande, suivre le niveau de consommation et ajuster l’approvisionnement au plus juste. Un fournisseur fiable, un stock de sécurité calibré et des alertes simples permettent de garder la ligne alimentée sans saturer l’espace. C’est particulièrement utile quand le temps de réassort est court et que la capacité de stockage reste limitée. La bonne méthode consiste à comparer les sorties réelles avec les seuils de commande, puis à corriger chaque écart.
- Juste-à-temps : recevoir la matière quand elle devient utile.
- Stock de sécurité : absorber les retards et les pics.
- Alertes : signaler vite une baisse anormale de niveau.
- Délais : intégrer les temps de livraison dans le calcul.
Trouver l’équilibre entre disponibilité et immobilisation
Le bon équilibre se joue entre disponibilité immédiate et capital immobilisé. Trop de stock bloque de la trésorerie, trop peu expose à la rupture. En pratique, il faut mesurer la capacité réelle de l’atelier, la fiabilité du fournisseur et la variabilité de la demande. Quand ces trois paramètres sont suivis chaque semaine, l’approvisionnement devient plus robuste et les commandes se font au bon moment. Vous gagnez alors en sérénité, car la ligne ne dépend plus d’un seul retard.
- Rôle des fournisseurs : garantir la qualité et la régularité.
- Rôle des fournisseurs : respecter les délais annoncés.
- Rôle des fournisseurs : prévenir en cas de tension.
Réapprovisionner une ligne toutes les 4 heures, avec un seuil de 80 pièces, peut suffire à éviter une rupture sur un poste critique. Dans ce cas, l’approvisionnement devient un filet de sécurité concret.
Organiser les stocks et les ressources pour gagner en efficacité
Le stockage n’est pas qu’une question de place : c’est une méthode de gestion qui influence directement la fluidité du site. Dans un entrepôt, il faut distinguer les matières premières, les encours, les produits finis et les réserves de sécurité. Une gestion claire permet d’utiliser la capacité disponible sans encombrer les zones de passage. Quand le stockage est bien pensé, chaque produit se trouve plus vite, la marchandise circule mieux et l’atelier perd moins de temps à chercher ou à déplacer.
Les erreurs les plus fréquentes sont simples à repérer : surstocker par peur de manquer, mélanger les références ou ignorer les seuils de réassort. Une bonne gestion consiste à suivre les niveaux, à optimiser les emplacements et à utiliser des règles stables pour chaque marchandise. Dans une usine de conditionnement à Reims, réduire les encours de 18% a libéré près de 42 000 euros d’immobilisations en 6 mois. Ce type de résultat montre qu’un stockage mieux piloté améliore aussi la rentabilité.
- Stock de matières premières : sécuriser le démarrage de fabrication.
- Stock d’encours : suivre l’avancement entre deux opérations.
- Stock de produits finis : répondre vite à la demande.
- Stock de sécurité : amortir les aléas de livraison.
- Surstocker sans mesurer l’impact financier.
- Mélanger les références et perdre du temps.
- Oublier de mettre à jour les niveaux de gestion.
Schéma logique du pilotage : besoin réel → niveau cible → contrôle du stockage → ajustement de la capacité → réapprovisionnement. Avec cette logique, vous pouvez utiliser l’espace de façon plus stable et optimiser chaque zone sans surcharge.
Digitaliser et automatiser les opérations pour renforcer la performance
En 2026, un système moderne de logistique de production s’appuie souvent sur un ERP, un WMS ou une GPAO pour automatiser les calculs et rendre les données visibles en continu. Ces outils aident à suivre les stocks, à tracer les mouvements et à garder une performance plus régulière dans tout le service industriel. Un calculateur bien paramétré peut, par exemple, déclencher une commande dès qu’un seuil passe sous 150 unités. Cette solution rend le service plus efficace et améliore la réactivité globale.
L’automatisation ne concerne pas seulement les logiciels. Elle s’étend aussi aux convoyeurs, aux AGV/AMR et aux stockages automatisés qui déplacent la marchandise sans effort manuel. Sur une ligne de montage, un capteur peut signaler en temps réel qu’un bac est vide, puis lancer le nouveau cycle d’alimentation. Avant digitalisation, le délai de réaction peut atteindre 12 minutes ; après, il tombe parfois à 2 minutes. Le gain de performance est alors visible dans tout le service industriel.
Les outils qui rendent les flux visibles en temps réel
Pour automatiser le pilotage, il faut un système capable de centraliser les données et de les afficher sans délai. L’ERP donne la vision globale, le WMS suit les emplacements, la GPAO relie les ordres de fabrication et les capteurs confirment l’état réel du terrain. Ce calculateur d’informations permet de décider plus vite et de réduire les écarts entre plan et réalité. Quand tout remonte en temps réel, le service gagne en lisibilité et l’organisation devient plus efficace.
- ERP : coordonner les données de l’entreprise.
- WMS : suivre les mouvements et les emplacements.
- GPAO : relier la fabrication et les besoins.
- Capteurs et traçabilité : vérifier l’état réel des flux.
Quand l’automatisation réduit les erreurs et les délais
Automatiser permet de réduire les oublis, les doubles saisies et les temps d’attente. Dans un secteur industriel où chaque minute compte, un convoyeur bien réglé ou un AGV peut éviter plusieurs kilomètres de déplacement manuel par jour. Une solution de stockage automatisé limite aussi les erreurs de picking et rend le service plus stable. Au final, l’entreprise améliore sa performance globale, car les flux deviennent plus rapides, plus sûrs et plus efficaces.
- Convoyeurs : accélérer les transferts internes.
- AGV/AMR : automatiser les déplacements répétitifs.
- Stockage automatisé : fiabiliser la préparation.
Un suivi temps réel sur ligne peut faire passer le taux d’erreur de 4,2% à 1,1% en quelques mois. Cette solution change concrètement le quotidien des équipes.
Piloter la performance avec des méthodes et des cas concrets
La performance d’une entreprise dépend autant de la qualité des machines que de la qualité de la gestion interne. Pour répondre au client sans tension, il faut organiser les zones, standardiser les routines et suivre les écarts de production. Dans chaque secteur, les bonnes pratiques sont proches : réduire les déplacements, clarifier les responsabilités et répondre plus vite aux aléas. Une solution simple peut parfois suffire si elle est appliquée avec rigueur et mesurée dans le temps.
Dans une usine multi-postes, un tableau de suivi affiché toutes les 2 heures peut aider les équipes à mieux répondre aux urgences. Les gains sont mesurables : moins d’arrêts, moins de retards et une meilleure satisfaction du client. Sur une chaîne de montage de 60 personnes, une baisse de 30% des arrêts de ligne a permis d’augmenter la production hebdomadaire de 8%. Quand la gestion est claire, l’entreprise gagne en performance et le service devient plus stable, même dans un secteur tendu.
- Organiser les zones de travail pour éviter les croisements.
- Standardiser les réapprovisionnements et les contrôles.
- Suivre les indicateurs de production chaque jour.
- Réduire les manipulations inutiles dans la chaîne.
- Moins d’arrêts de ligne et de temps morts.
- Meilleure réponse au client et aux urgences.
- Hausse mesurable de la performance globale.
Cas pratique : une entreprise de plasturgie à Saint-Étienne a réduit ses arrêts de 22% en 4 mois en réorganisant les tournées internes et en sécurisant deux postes critiques. Cette solution a aussi amélioré le service rendu aux équipes de production.
FAQ – Questions fréquentes sur le sujet
Quelle différence entre logistique de production et logistique de distribution ?
La logistique de production agit à l’intérieur de l’entreprise pour alimenter l’atelier, alors que la distribution concerne l’acheminement du produit fini vers le client. La première soutient la fabrication, la seconde termine le parcours commercial.
Pourquoi les stocks sont-ils si importants dans un atelier ?
Parce qu’un stock bien calibré protège la production contre les retards, les ruptures et les variations de demande. Sans stock de sécurité, le moindre incident peut bloquer toute la ligne.
Comment réduire les ruptures d’approvisionnement ?
En surveillant les seuils, en fiabilisant le fournisseur et en ajustant les commandes avant que le niveau critique ne soit atteint. Un système d’alerte simple change déjà beaucoup de choses.
Quels outils numériques améliorent le pilotage des flux ?
Les ERP, WMS, GPAO et capteurs donnent une vision plus précise des flux. Ils aident l’entreprise à réagir vite, à suivre les mouvements et à renforcer la performance.
La logistique interne peut-elle vraiment améliorer la performance ?
Oui, parce qu’elle réduit les attentes, sécurise les postes et fluidifie le transport interne. Quand les flux sont stables, la production devient plus régulière et plus efficace.
Quand faut-il automatiser une partie des opérations ?
Dès que les tâches sont répétitives, coûteuses en temps ou sources d’erreurs. L’automatisation devient pertinente quand elle apporte un gain mesurable sur les délais, la qualité ou la sécurité.

Vous aimerez aussi
 Transport

 Transport
 Transport
 Transport